02
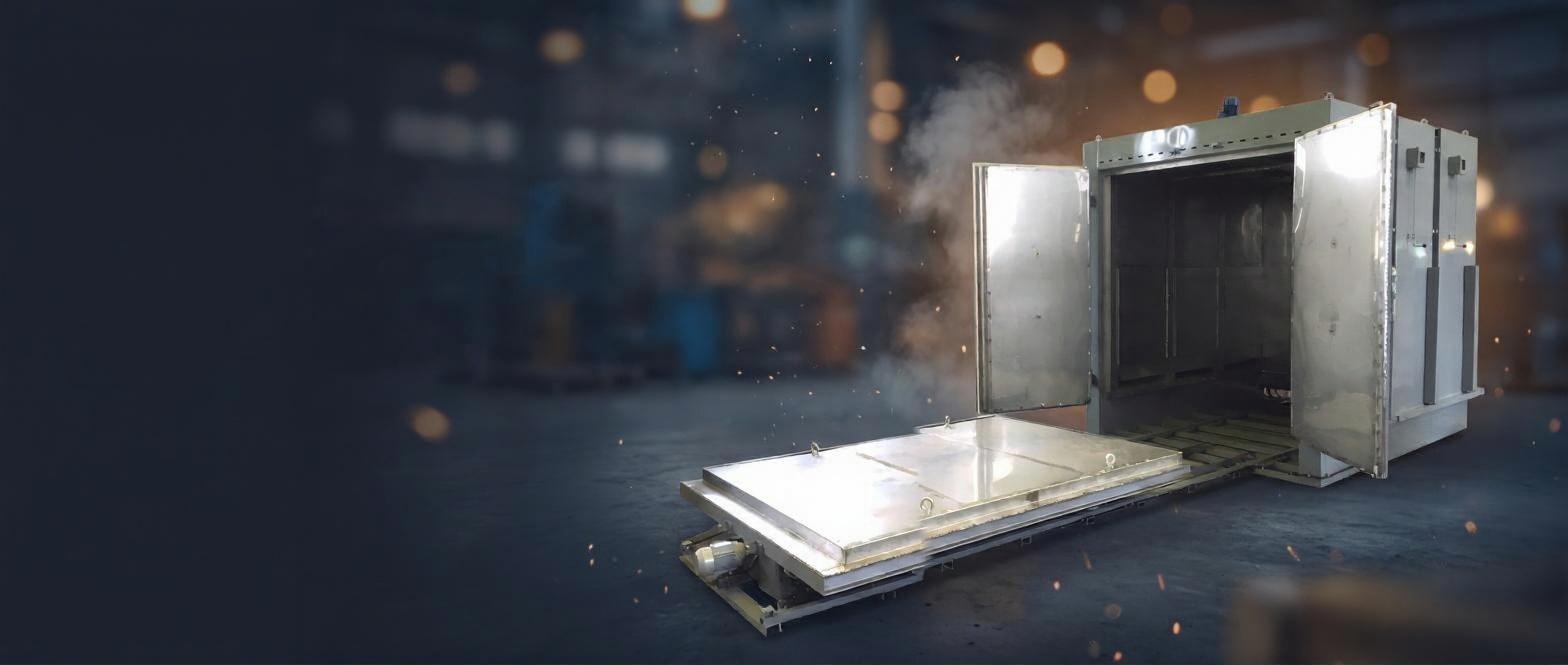
Нагревательное устройство для установки синтеза нано углеродных структур
Нагревательная часть как функциональный узел реакторной или технологической установки

(499) 922-06-51
info@thermiks.ru
В 2018 году специалисты ТермИКС приняли участие в создании оборудования и проведении отжига корпуса реактора ВВЭР-1000 энергоблока №1 Балаковской АЭС. В составе комплекса работ ТермИКС выполнял создание оборудования для отжига корпуса реактора, разработку системы термометрирования полномасштабного экспериментального стенда, горячие испытания оборудования на стенде и последующее проведение отжига непосредственно на Балаковской АЭС.
В том же году было успешно применено модернизированное оборудование для восстановительного отжига корпуса реактора ВВЭР-440 энергоблока №4 Нововоронежской АЭС. Оборудование обеспечило заданный технологический режим отжига сварного шва №4 и основного металла корпуса. Для проекта ВВЭР-440 зафиксировано совпадение расчётных и экспериментальных результатов.
В 2019 году ТермИКС разработал и изготовил специальное нагревательное устройство для термообработки корпуса реактора.
Для крупногабаритных корпусных конструкций местная термообработка принципиально отличается от обычного печного нагрева. Требуемый температурный цикл необходимо сформировать непосредственно на объекте, в заданной зоне корпуса, с учётом его геометрии, толщины стенки, теплоотвода в соседние участки металла и допустимых температурных градиентов.
Определяющим параметром является не только максимальная температура, но и пространственно-временное распределение температуры. Для сварных соединений и прилегающего основного металла необходимо обеспечить согласованный нагрев по ширине зоны, выдержку в установленном диапазоне и контролируемое охлаждение. Для толстостенных сосудов ширина нагреваемой зоны, температура на её границах и характер теплоизоляции существенно влияют на напряжённо-деформированное состояние конструкции.
Исследования местной послесварочной термообработки крупногабаритных сосудов показывают, что неправильный выбор размеров и параметров зоны нагрева способен привести к образованию вторичных растягивающих напряжений и локальных деформаций вместо требуемого снижения исходных сварочных напряжений. Поэтому специальное нагревательное устройство должно обеспечивать не просто достижение заданной температуры, а воспроизводимое формирование расчётного температурного поля.
При проектировании таких систем специалисты ТермИКС рассматривают нагревательную систему корпуса как единый теплотехнический комплекс. Необходимо согласовать геометрию и мощность отдельных зон нагрева, тепловые потери, размещение теплоизоляции, расположение средств температурного контроля и алгоритмы управления. Расчёт теплового состояния позволяет определить параметры системы ещё на этапе проектирования и заложить их в конструкцию оборудования.
Особое значение имеет оценка температурных градиентов. Даже при достижении требуемой температуры в одной контрольной точке распределение температуры по толщине стенки и вдоль корпуса может отличаться от заданного режима. Поэтому расчёт должен учитывать теплопроводность корпуса, геометрию нагреваемой зоны, теплоотвод в ненагреваемые участки, теплоизоляцию и взаимодействие отдельных регулируемых зон.
Для сварных корпусов тепловой цикл применяется для изменения уровня и распределения остаточных напряжений и получения требуемого состояния металла сварного соединения и зоны термического влияния. Эффективность термообработки определяется не только температурой выдержки, но и взаимодействием нагретой зоны с более холодной и жёсткой частью корпуса.
Ограничение теплового расширения нагреваемого участка со стороны окружающего металла и последующая усадка при охлаждении формируют собственное напряжённо-деформированное состояние. Поэтому размеры зоны нагрева, температурный профиль на её границах и режим охлаждения должны рассматриваться как взаимосвязанные параметры процесса.
Для корпусов с наплавкой, неоднородными сварными соединениями или сочетанием различных материалов необходимо дополнительно учитывать различия их теплофизических и механических свойств. Различия коэффициентов теплового расширения основного металла, сварного металла и наплавленного слоя влияют на распределение напряжений при нагреве и последующем охлаждении. В результате обеспечение равномерности температурного поля и согласованной работы отдельных зон нагрева становится частью общей расчётной задачи.
Практическое преимущество специального нагревательного устройства заключается в возможности выполнять местную термообработку непосредственно на крупногабаритном корпусе без необходимости его размещения целиком в стационарной печи. При этом качество процесса определяется точностью воспроизведения заданного теплового цикла.
Нагревательная часть, теплоизоляция, система измерения температуры и управление должны работать как единый комплекс, обеспечивая заданную температуру в технологически значимых точках и допустимые температурные градиенты в переходных областях. Поэтому разработка специальной системы местной термообработки включает теплотехнические расчёты, определение конфигурации и мощности зон нагрева, разработку конструкции оборудования и системы контроля, изготовление и последующую проверку принятого инженерного решения.
Для профильного заказчика ценность подобной системы заключается не в номинальной температуре нагревательных элементов, а в способности оборудования воспроизводимо обеспечить требуемый температурный режим непосредственно на конкретной конструкции.
Источники